



मॉप हैंडल के लिए विनिर्माण प्रक्रियाएं
May 14, 2026
एक संदेश छोड़ें
एमओपी हैंडल की सामग्री के आधार पर विनिर्माण प्रक्रियाएं काफी भिन्न होती हैं; मुख्यधारा के प्रकारों के लिए प्रक्रियाएँ नीचे उल्लिखित हैं:
मेटल मॉप हैंडल (एल्यूमीनियम मिश्र धातु/स्टेनलेस स्टील)
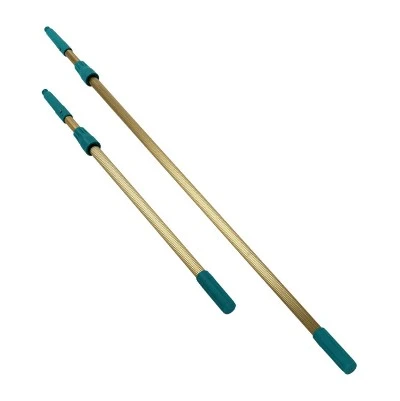
एल्यूमीनियम की छड़ें या स्टील कॉइल ऑक्साइड परतों को हटाने के लिए पिकलिंग से गुजरती हैं, इसके बाद एक ट्यूबलर आकार बनाने के लिए 400 डिग्री पर गर्म बाहर निकालना होता है। परिशुद्ध रोलिंग मिलें दीवार की मोटाई को 0.8-1.2 मिमी तक समायोजित करती हैं। अंत में, नॉन-स्लिप बनावट बनाने के लिए हैंडल को एनोडाइजिंग या सैंडब्लास्टिंग से गुजरना पड़ता है, कुछ मॉडलों को थ्रेडिंग, नेकिंग या पंचिंग जैसी अतिरिक्त प्रसंस्करण प्राप्त होती है।
प्लास्टिक मॉप हैंडल
पीपी ग्रैन्यूल्स को कलर मास्टरबैच के साथ प्रीमिक्स किया जाता है और 200 डिग्री पर एक मल्टी- कैविटी मोल्ड में इंजेक्ट किया जाता है। 15 सेकंड के भीतर भागों को तेजी से ठंडा किया जाता है, सेट किया जाता है और ध्वस्त किया जाता है; कुछ उत्पाद संरचनात्मक ताकत बढ़ाने के लिए पसलियों को मजबूत करने पर अल्ट्रासोनिक वेल्डिंग का उपयोग करते हैं।
लकड़ी के पोछे के हैंडल
बर्च या राख की लकड़ी को 1.2-मीटर खंडों में काटा जाता है और एक पतला प्रोफ़ाइल (शीर्ष पर पतला, नीचे से मोटा) बनाने के लिए सीएनसी खराद पर आकार दिया जाता है। सतह को 80 से 400 ग्रिट तक के अपघर्षक का उपयोग करके चरणों में पॉलिश किया जाता है, इसके बाद पानी आधारित पेंट में डुबोया जाता है और नमी प्रतिरोध के लिए 60 डिग्री पर सुखाया जाता है।
बाँस के पोछे के हैंडल
लेमिनेटेड मोसो बांस बोर्ड कच्चे माल के रूप में काम करते हैं, जिन्हें एक बेलनाकार रॉड के आकार में संसाधित किया जाता है। विशिष्ट उपकरण एक साथ 10 सेकंड के भीतर चैम्फरिंग, ड्रिलिंग और थ्रेडिंग करते हैं; तैयार उत्पाद "बांस{2}}प्लास्टिक की जगह" मानकों का अनुपालन करता है।
उच्च -शक्ति मिश्रित एमओपी हैंडल
एक फ़ाइबरग्लास बाहरी ट्यूब और एक हनीकॉम्ब संरचित प्लास्टिक ट्यूब को अलग-अलग बनाया जाता है, फिर एक सांचे में रखा जाता है और गर्म किया जाता है। यह विधि सामग्री की मोटाई को कम करते हुए हैंडल की संरचनात्मक ताकत को अधिकतम करती है।
सतह की सजावट
नकली {{0}लकड़ी के दाने वाली पीवीसी हीट{{1}श्रिंक ट्यूबिंग लगाई जाती है; हीटिंग उपकरण 110 डिग्री और 150 डिग्री के बीच तापमान पर टयूबिंग को हैंडल की सतह पर सिकोड़ देता है, जो सौंदर्यपूर्ण परिष्करण के लिए पारंपरिक थर्मल ट्रांसफर प्रिंटिंग के विकल्प के रूप में कार्य करता है।
जांच भेजें